
Genzyme utilise un système à membrane de Suez
Genzyme utilise un système à membrane de Suez
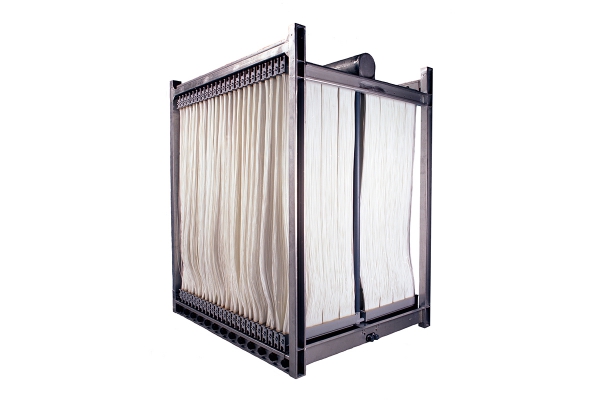
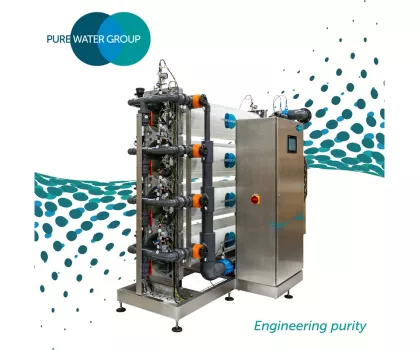
La technologie est basée sur la mise en œuvre de membranes à fibres creuses.
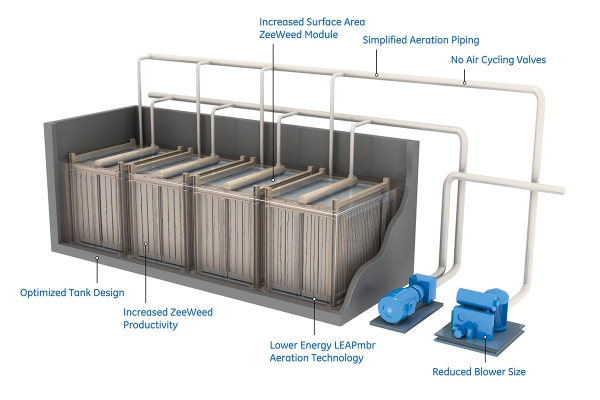
Les MBR sont en principe applicables dans tous les secteurs industriels où l’épuration des eaux usées est réalisée de manière biologique.
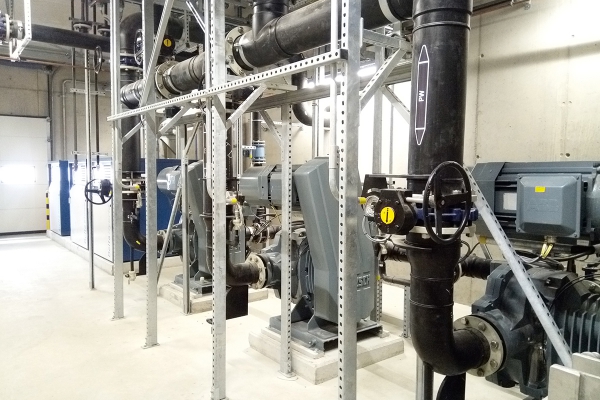
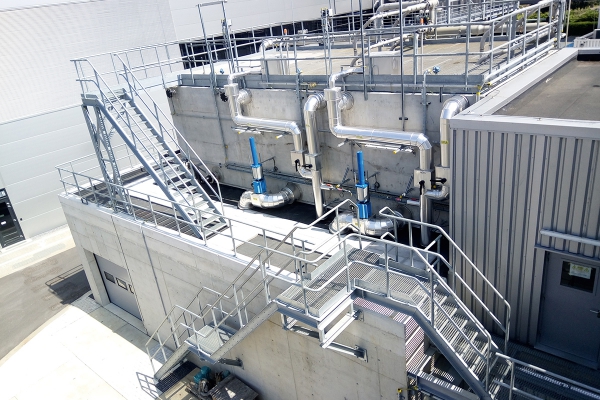
L’installation sur le site de Genzyme a été réalisée l’année dernière par Suez.
La présence d’un décanteur distinct pour la séparation de la boue n’est plus nécessaire.
Lorsque l’épuration des eaux usées se fait de manière biologique, un bioréacteur à membrane (MBR) peut apporter une importante valeur ajoutée. Suez mise également sur ce procédé, via sa Business Unit (BU) Water Technologies & Solutions (WTS), qui a installé un MBR chez Genzyme l’année dernière. L’entreprise est actuellement occupée à intégrer GE Water & Process Technologies dans sa propre organisation et dispose à présent de la plus grande capacité de production en technologies membranaires au niveau mondial.
Genzyme Flanders (Geel) est depuis longtemps une entreprise biotech de premier plan, rachetée en 2011 par Sanofi, le groupe français qui s’est diversifié dans le secteur des soins de santé. Sanofi, l’un des géants du secteur pharma, emploie quelque 110.000 salariés dans une centaine de pays. Le site de Geel est un « Centre d’Excellence » dans la production d’enzymes à usage thérapeutique.
« Dans le secteur pharma également, la qualité du traitement de l’eau est cruciale », indique Arnaud Nauwelaerts, Lead Sales Manager chez WTS. « Genzyme utilisait jusqu’à tout récemment, une installation classique de traitement des eaux usées, dans laquelle un traitement biologique était suivie d’une phase de décantation pour séparer la boue. »
Bioréacteur à membrane
En vue d’une extension de capacité, Genzyme a chargé un bureau d’étude de sélectionner la technologie la plus adéquate, en soulignant d’emblée le manque de place disponible. Finalement, le choix a porté sur un MBR, que Genzyme a commandé en 2016 chez Suez. La technologie nécessaire a été livrée par GE Process & Water Technologies qui était encore à l’époque une entreprise indépendante.
« Suez dispose à présent de la plus grande capacité de production en technologies membranaires au niveau mondial. »
« Pour diverses raisons, il s’est avéré qu’un MBR était l’option la plus adéquate », poursuit Arnaud Nauwelaerts. « D’abord, parce qu’un MBR permet de traiter une plus grande concentration de boue, ce qui permet de générer une capacité hydraulique plus importante avec l’installation existante de traitement des eaux usées par voie biologique. Ensuite, parce qu’un MBR simplifie le traitement après la biologique. La présence d’un décanteur distinct pour la séparation de la boue n’est plus nécessaire, la séparation de la boue étant réalisée par la membrane. »
Exploitation de l’installation
Cette approche a permis d’utiliser l’espace disponible de manière optimale. De plus, à terme, la possibilité existe que les eaux usées traitées par le MBR soient éventuellement réutilisables.
L’installation sur le site de Genzyme a été réalisée l’année dernière par Suez. Le MBR a une capacité de 48 m³/h. « Le MBR a fonctionné tout de suite comme spécifié. Notre service technique aide les opérateurs du client à exploiter la station et s’assure via un contrat de maintenance, que l’installation soit continuellement aux normes. »
ZeeWeed
« La technologie à membrane d’un MBR est basée sur l’ultrafiltration », explique Arnaud Nauwelaerts. « Une barrière infranchissable pour les bactéries et micro-organismes : un avantage crucial dans l’industrie pharma. »
« Un MBR permet de traiter une plus grande concentration de boue.»
Le MBR est équipé de membranes ZeeWeed. « Avec cette approche, Suez est à la base du développement à grande échelle des applications MBR. La technologie met en œuvre des membranes à fibres creuses, qui permettent d’équiper de manière modulaire des installations, existantes et nouvelles, avec la technologie MBR. La technologie a atteint un certain degré de maturité et convient pour les installations industrielles et pour les installations municipales. Les MBR sont en principe applicables dans tous les secteurs industriels où l’épuration des eaux usées est réalisée de manière biologique. Par exemple : la (pétro)chimie, l’industrie alimentaire et l’horticulture. »
Acquisition stratégique
Suez a travaillé pendant longtemps avec GE Water & Process Technologies (GE WPT). Après l’acquisition de GE WPT par Suez le 1er octobre 2017, une nouvelle BU Water Technologies & Solutions a été créée, réunissant les activités de GE WPT et Suez Industrial Water pour sefocaliser sur le traitement des eaux de process et des eaux usées industrielles. « Suite à cette décision stratégique, Suez dispose de la plus grande capacité de production en technologies membranaires, avec des centres de production en Europe (Hongrie), Etats-Unis (Minneapolis) et Chine (Wuxi). Dans le Benelux, notre effectif totalise quelque 300 salariés, basés à Herentals, Haasrode, Herstal (Belgique), Venlo ou Zeewolde (Pays-Bas). »
Suez dispose à présent de toutes les technologies de traitement de l’eau en interne, avec en plus du MBR, entre autres le traitement à l’ozone, l’osmose inverse, l’électrodialyse et l’UV. « C’est un atout très important : nous pouvons tirer parti de notre expertise dans le domaine de l’intégration des procédés en ajoutant les performances et la qualité inhérentes à toutes ces technologies. Nous sommes ainsi en mesure de toujours sélectionner et appliquer la technologie la plus adéquate dans chaque projet. »
La BU Water Technologies and Solutions aligne les chiffres suivants : plus de 50.000 clients, plus de 650 spécialistes R&D et 17 centres « Research and Excellence ». La BU est le numéro 1 mondial dans les prestations de service concernant l’eau industrielle. « Nous pouvons à présent proposer un service complet sous un même toit, avec des solutions intégrales durables pour l’approvisionnement ou le traitement de l’eau. Les investissements continus dans les solutions membranaires innovantes nous permettent de réduire la consommation d’énergie et l’empreinte carbone. D’autre part, la réduction du temps et des coûts d’entretien limitent au strict minimum les temps d’arrêt des installations chez nos clients », conclut Arnaud Nauwelaerts.
Par Bart Vancauwenberghe